Der Kauf der Maschine bedeutet nicht, seine volle Leistungsfähigkeit zu nutzen.
Bei der Beurteilung der Kapazität eines CNC-Langdrehen ist zu prüfen, welche der im Teil benötigten Vorgänge in den gleichen Produktionsfluss aufgenommen werden können. Rotationsschneidwerkzeuge und Gegenspindeln bieten unter den entsprechenden Hardware- und Teilebedingungen zusätzliche Optionen. Die Nichtbenutzung bedeutet nicht immer eine unvollständige Kapazitätsauslastung; die Entscheidung muss auf der Notwendigkeit des Teils beruhen.
Wir müssen jedoch nicht jedes Stück in einer Multi-Achse verarbeiten. Ein einfaches Programm kann die richtige Wahl sein, wenn die technische Zeichnung nur zweiachsiges Drehen erfordert. Das Problem besteht darin, die Arbeit auf die zweite oder dritte CNC-Maschine zu übertragen, ohne die entsprechende Hardware der CNC-Maschine zu bewerten, obwohl eine zusätzliche Bedienung des Teils erforderlich ist.
Den wahren Vorteil von Langdrehen verstehen
In der Gleitkopfbearbeitung bewegt sich das Stabmaterial axial. Die Anleitung Buchse unterstützt den Bearbeitungsbereich eng und hilft dabei, besonders lange und dünne Geometrien in geeigneten Teilen stabil zu verarbeiten. Darüber hinaus bieten zahlreiche Modelle komplementäre angetriebene Werkzeuge- und Backface-Verarbeitungsmöglichkeiten zum Drehen.
Diese Fähigkeiten sollten nicht bei jedem Modell als identisch gelten. Axis-Layout, Werkzeugstationen, Subspindle, guide-Buchse-freie Betriebs- und Steuerfunktionen variieren. Planen Sie die Arbeit um die tatsächliche installierte Maschinenkonfiguration statt einer allgemeinen Katalogbeschreibung.
Was fehlt einem Zwei-Achsen-Ansatz?
Betrachten Sie einen Stift mit einem Radialloch, Schlüsselflächen und ein Loch in der Rückseite. Wenn das Teil gedreht und abgetrennt wird, dann zu anderen Maschinen zum Bohren und Fräsen bewegt, erfordert es Rücklammung, Orientierung, Arbeit im Gange und Bedienerhandling. Geeignete Schweizer Geräte können diese Features in einen einzigen Produktionsablauf bringen.
Das Ziel ist hier nicht, alle Operationen in eine CNC Maschine zu zwingen. Getrennter Betrieb kann genauer sein, wenn der Zugang zu Schneidwerkzeugen, Steifigkeit, Material, Chips-Steuerung oder Betriebsleistung unzureichend ist. Die Entscheidung sollte getroffen werden, indem die Gesamtzeit- und Qualitätsanforderungen pro Stück zusammen bewertet werden.
Multi-Achse bedeutet nicht gleichzeitige Fünf-Achsen-Bearbeitung
Die Anzahl der Achsen, die mit der Anzahl der Achsen kontaminiert werden können, sind unterschiedliche Konzepte. Mehrachsiger Einsatz in Schweizer CNC-Typ umfasst auch die Planung verschiedener Schneidwerkzeuggruppen, Haupt- und Gegenspindeln sowie eine entsprechende Kanalstruktur zusammen. Nicht jede Bewegung muss gleichzeitig durchgeführt werden.
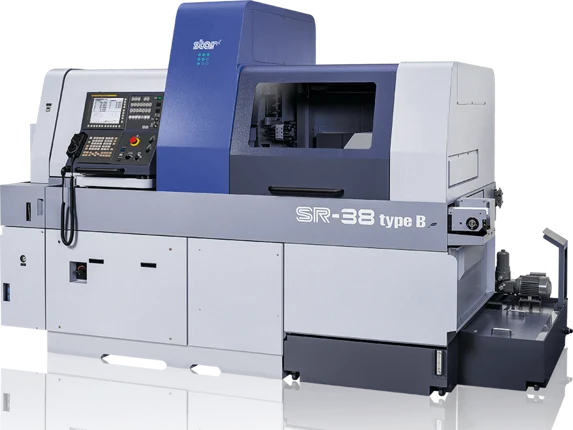
Einige Modelle können geeignete Back-Working-Operationen durchführen, während die Front-Seitenbearbeitung fortgesetzt wird, oder Aufgaben zwischen unabhängigen Werkzeuggruppen verteilen. Herstellerbeschreibungen des STAR SR-38, SW-20 und ST-20 zeigen unterschiedliche Beispiele für sich überschneidende Operationen; diese Fähigkeiten können nicht für jedes Modell angenommen werden. Die Programme müssen einen Postprozessor und ein kinematisches Modell verwenden, das der Maschine entspricht.
Warum bleibt die Kapazität ungenutzt?
Die Aufteilung von Operationen nach etablierten Gewohnheiten, vorausgesetzt, dass Second-Operation-Fixtures unvermeidbar sind, oder die Behandlung von Multi-Channel-Programmierung als Spezialaufgabe kann Kapazitätsauslastung begrenzen. Fehlende Live-Tool-Inhaber, unzureichende Ausbildung und ein ungeprüfter Postprozessor können auch technische Barrieren schaffen. Diese Probleme erfordern eine Überprüfung des kompletten Produktionssystems, nicht nur der Maschine.
Der erste STEP ist, eine Teilefamilie auszuwählen und die aktuelle Kette von Operationen aufzuschreiben. Anschließend werden der Prozess, der in der CNC-Maschine durchgeführt werden kann, die notwendige Schnittwerkzeug-Investition, Vorbereitungszeit und möglicher Qualitätseffekt ausgewertet. Während die Kanalwartungen reduziert werden, müssen Kollisions-, Transfer- und Betriebshaltungskontrollen beibehalten werden; die Massenproduktion sollte nicht vor Abschluss der ersten Teilmessung geschaltet werden.
Messen Sie den Erfolg nicht mit einem Vollbild, sondern mit dem fertigen Teil
Die Tatsache, dass sich alle Achsen auf dem Programmbildschirm bewegen, beweist nicht, dass Investitionen effizient genutzt werden. Weniger Werkstückspannung, weniger Arbeit in Arbeit, stabiler Zyklus und niedrigere akzeptierte Kosten pro Teil sind reale Indikatoren. Die einfache Verwendung in einfachen Jobs kann richtig sein, und ungenutzte Kapazitäten sollten in multioperablen Jobs in Frage gestellt werden.
Bei der korrekten Verwendung des CNC-Langdrehen geht es nicht darum, ihn kontinuierlich komplex zu betreiben. Es geht darum, die Hardware-, Betriebs- und Programmierkompetenz zu kombinieren, die den Anforderungen des Teils im gleichen Produktionsplan entspricht.
| Bezeichnung | Bewertung |
|---|---|
| Nur der Teil, der gedreht werden muss | Das einfache Programm kann wirtschaftlich und genau sein. |
| Teil mit radialem Loch und Ebene | Die entsprechende angetriebenes Werkzeug- und Achskonfiguration wird ausgewertet. |
| Das Teil, in dem der Backface-Betrieb erforderlich ist | Die gegenüberliegende Spindel und die hintere Verarbeitungskapazität werden gesteuert. |
| Lange Kanal wartet | Es wird eine sichere Überlappung des Betriebs und eine Kanallastbilanz untersucht. |
Technische Mittel
Die Herstellerressourcen sollen CNC Maschineneigenschaften überprüfen. Effizienzbewertungen hängen vom Teil und dem Produktionsplan ab; es wird keine spezifische Gewinnquote gebunden.
Der Betrieb wird durch technische Zeichnung, Material, Werkstückspannung, Schneidwerkzeug und CNC Maschinenkonfiguration überprüft.
← Zurück zu allen ArtikelnNächster STEP für Ihr Stück
Methoden Vergleich auf Teilgeometrie und Produktionsmenge. . Für die Kontinuität der Produktion Chip-SteuerungFür das Zulassungsverfahren Anwendungsbereich des Messberichts und bewerten.