Acheter la machine ne signifie pas utiliser toutes ses capacités
Lors de l'évaluation de la capacité d'un décolletage CNC, il est nécessaire de déterminer laquelle des opérations requises dans la pièce peut être prise dans le même flux de production. outils de coupe rotatifs et contre-broches offrent des options supplémentaires dans les conditions de matériel et de pièces appropriées. Ne pas les utiliser ne signifie pas toujours une utilisation incomplète de la capacité; la décision doit être basée sur le besoin de la pièce.
Cependant, nous n'avons pas à traiter chaque pièce dans un multi-axes. Un programme simple peut être le bon choix si le dessin technique ne nécessite que deux axes de rotation. Le problème est de transférer le travail à la deuxième ou troisième machine CNC sans évaluer le matériel approprié de la machine CNC, bien qu'une opération supplémentaire soit nécessaire sur la pièce.
Comprendre le véritable avantage du décolletage CNC
Dans l'agencement de traitement à tête coulissante, le matériau de tige se déplace axialement. Le guide bague utilise un support proche de la zone d'usinage, contribuant à un traitement stable des géométries particulièrement longues et fines dans les pièces appropriées. De plus, de nombreux modèles offrent des possibilités de traitement outils motorisés et des faces arrière complémentaires pour le tournage.
Ces capacités ne doivent pas être supposées identiques sur tous les modèles. La disposition des axes, les stations d'outils, la broche auxiliaire, le fonctionnement sans guide bague et les fonctions de contrôle varient. Planifiez le travail autour de la configuration réelle de la machine installée plutôt que d'une description générique du catalogue.
Qu'est-ce qu'une approche à deux axes manque?
Considérons une broche avec un trou radial, méplats pour clé et un trou dans la face arrière. Si la pièce est tournée et séparée, puis déplacée vers d'autres machines pour le forage et le fraisage, elle nécessite un recyclage, une orientation, des travaux en cours et une manipulation par l'opérateur. Un équipement de type suisse approprié peut intégrer ces caractéristiques dans un flux de production unique.
Le but ici n'est pas de forcer toutes les opérations dans une machine CNC. Un fonctionnement séparé peut être plus précis si l'accès à l'outil de coupe, la rigidité, le matériau, le contrôle des copeaux ou la puissance de fonctionnement sont insuffisants. La décision doit être prise en évaluant le temps total et les exigences de qualité par pièce ensemble.
Multi-axes ne signifie pas usinage simultané à cinq axes
Le nombre d'axes qui peuvent être contaminés par le nombre d'axes est différent. L'utilisation multi-axes dans les CNC de type suisse comprend également la planification de différents groupes d'outils de coupe, de broches principales et opposées et d'une structure de canal appropriée. Tous les mouvements ne doivent pas être faits en même temps.
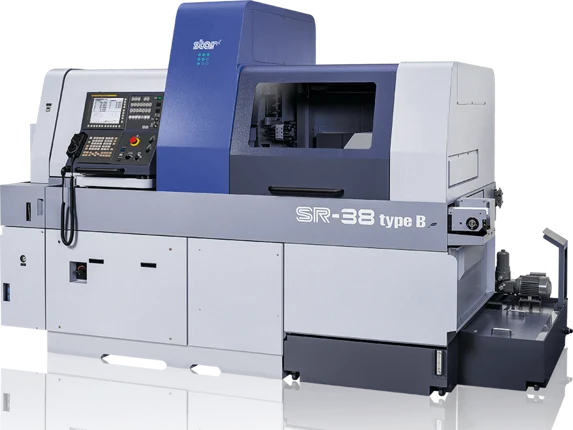
Certains modèles peuvent effectuer des opérations de travail arrière appropriées pendant que l'usinage frontal se poursuit ou répartir les tâches entre des groupes d'outils indépendants. Les descriptions du fabricant des STAR SR-38, SW-20 et ST-20 montrent différents exemples d'opérations de chevauchement; ces capacités ne peuvent pas être assumées pour chaque modèle. Les programmes doivent utiliser un post-processeur et un modèle cinématique appropriés à la machine.
Pourquoi la capacité est-elle inutilisée ?
La division des opérations selon les habitudes établies, en supposant que les appareils de deuxième opération sont inévitables, ou le traitement de la programmation multicanale comme une tâche uniquement spécialisée peut limiter l’utilisation des capacités. Les détenteurs d'outils en direct manquants, une formation inadéquate et un post-processeur non vérifié peuvent également créer des obstacles techniques. Ces problèmes nécessitent un examen du système de production complet, pas seulement de la machine.
Le premier STEP consiste à sélectionner une famille de pièces et à écrire la chaîne d'opérations actuelle. Ensuite, le processus qui peut être fait dans la machine CNC, l'investissement nécessaire de l'outil de coupe, le temps de préparation et l'effet de qualité possible sont évalués. Pendant que les temps d'attente des canaux sont réduits, les commandes de collision, de transfert et de fonctionnement doivent être maintenues; la production en série ne doit pas être commutée avant la fin de la mesure de la première partie.
Mesurer le succès non pas avec un plein écran, mais avec la partie terminée
Le fait que tous les axes se déplacent sur l'écran du programme ne prouve pas que l'investissement est utilisé efficacement. Moins de bridage de la pièce, moins de travail en cours, cycle stable et coût par pièce accepté inférieur sont des indicateurs réels. Une utilisation simple dans des tâches simples peut être correcte; et la capacité inutilisée devrait être remise en question dans les tâches multi-opératives.
L'utilisation correcte du décolletage CNC ne consiste pas à l'exécuter en continu. Il s'agit de combiner le matériel, les opérations et la compétence de programmation qui répond aux besoins de la pièce dans le même plan de production.
| Titre | Évaluation |
|---|---|
| Seule la partie qui a besoin de tourner | Le programme simple peut être économique et précis. |
| Pièce comportant un trou radial et un plan | La configuration appropriée de outil motorisé et d'axe est évaluée. |
| La partie où l'opération de face arrière est nécessaire | La broche opposée et la capacité de traitement arrière sont contrôlées. |
| Longues attentes de canal | Le chevauchement de fonctionnement sûr et l'équilibre de charge de canal sont examinés. |
Ressources techniques
Les ressources du fabricant sont destinées à vérifier les propriétés de la machine CNC. Les évaluations de l'efficacité dépendent de la pièce et du plan de production; aucun taux de gain spécifique n'est engagé.
Les opérations sont vérifiées par le dessin technique, le matériau, bridage de la pièce, l'outil de coupe et la configuration de la machine CNC.
Retour à tous les articlesSTEP pour votre pièce
Méthodes Comparer la géométrie des pièces et la quantité de production. Pour la continuité de la production contrôle des pucesPour le processus d’admission, le rapport de mesure portée et d'évaluer.