Tezgâhı satın almak, kapasiteyi kullanmak değildir
Çok eksenli bir kayar otomatın yalnızca boyuna tornalama ve kesme için kullanıldığı üretim senaryolarıyla karşılaşılabilir. Canlı takımların, karşı iş milinin veya ek takım gruplarının devreye alınmaması; makinenin önemli bir bölümünü kullanılmadan bırakabilir. Bu, piyasanın tamamını tanımlayan ölçülmüş bir oran değil; operasyon planında dikkat edilmesi gereken bir verimlilik sorunudur.
Ancak her parçayı çok eksenli işlemek zorunda değiliz. Teknik resim yalnızca iki eksenli tornalama gerektiriyorsa sade bir program doğru seçim olabilir. Sorun, parçada ilave operasyon ihtiyacı olduğu halde tezgâhın uygun donanımını değerlendirmeden işi ikinci veya üçüncü tezgâha aktarmaktır.
Kayar otomatın esas avantajını anlamak
Kayar başlıklı işleme düzeninde çubuk malzeme eksenel hareket eder. Kılavuz burç kullanılan düzende işleme bölgesine yakın destek, uygun parçalarda özellikle uzun ve ince geometrilerin kararlı işlenmesine yardımcı olur. Bunun yanında çok sayıda model, tornalamayı tamamlayıcı canlı takım ve arka yüz işleme imkânları sunar.
Bu özelliklerin her modelde aynı olduğu varsayılmamalıdır. Eksen düzeni, takım istasyonları, karşı iş mili, sabit başlıklı çalışma seçeneği ve kontrol fonksiyonları farklıdır. Kullanım planı katalogdaki genel isimden değil, tesisin gerçek tezgâh konfigürasyonundan çıkarılmalıdır.
İki eksenli düşünce hangi fırsatları kaçırır?
Örneğin bir pim üzerinde radyal delik, anahtar ağzı ve arka yüzde delik bulunduğunu düşünelim. Parça yalnızca tornalanıp kesiliyor, ardından delme ve frezeleme için başka tezgâhlara gönderiliyorsa; yeniden bağlama, yönlendirme, ara stok ve operatör müdahalesi oluşur. Uygun kayar otomat donanımıyla bu özelliklerin aynı üretim akışına alınması değerlendirilebilir.
Burada hedef bütün operasyonları zorla tek tezgâha sıkıştırmak değildir. Takım erişimi, rijitlik, malzeme, talaş kontrolü veya operasyon gücü yetersizse ayrı işlem daha doğru olabilir. Karar, parça başına toplam süre ve kalite gereksinimleri birlikte değerlendirilerek verilmelidir.
Çok eksen, eş zamanlı beş eksen demek değildir
Eksen sayısı ile aynı anda konturlama yapılabilen eksen sayısı farklı kavramlardır. Kayar otomatlarda çok eksenli kullanım; farklı takım gruplarının, ana ve karşı iş milinin ve uygun kanal yapısının birlikte planlanmasını da kapsar. Her hareketin aynı anda yapılması gerekmez.
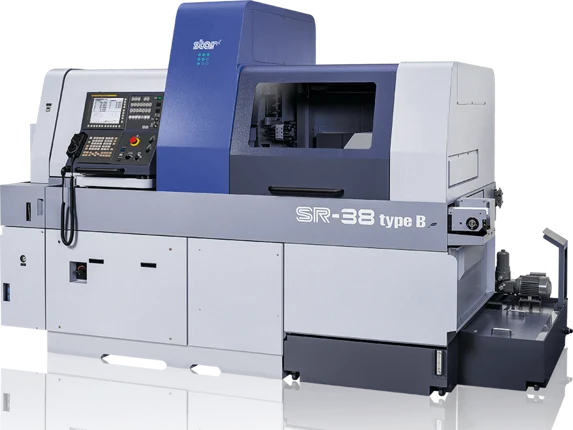
Ön yüz işlemleri sürerken uygun arka yüz operasyonunun yürütülmesi veya bağımsız takım gruplarının görev paylaşması bazı modellerde mümkündür. STAR SR-38, SW-20 ve ST-20 gibi farklı modellerin üretici açıklamaları çeşitli örtüşen işleme örnekleri sunar; bu imkânlar tüm modellere doğrudan genellenemez. Program, tezgâha uygun postprosesör ve kinematikle hazırlanmalıdır.
Neden kapasite kullanılmadan kalır?
Operasyonları mevcut alışkanlıklara göre bölmek, ikinci operasyon fikstürlerini hazır kabul etmek veya çok kanallı programlamayı yalnızca uzmanlık gerektiren bir iş olarak görmek kapasite kullanımını sınırlayabilir. Eksik canlı takım tutucusu, yetersiz eğitim veya doğrulanmamış postprosesör de teknik engel oluşturabilir. Bunlar makinenin değil, üretim sisteminin birlikte ele alınması gereken konularıdır.
İlk adım bir parça ailesi seçmek ve mevcut operasyon zincirini yazmaktır. Ardından tezgâhta yapılabilecek işlemler, gerekli takım yatırımı, hazırlık süresi ve olası kalite etkisi değerlendirilir. Kanal beklemeleri azaltılırken çarpışma, transfer ve bağlama kontrolleri korunmalı; ilk parça ölçümü tamamlanmadan seri üretime geçilmemelidir.
Başarıyı dolu ekranla değil, tamamlanan parçayla ölçün
Program ekranında bütün eksenlerin hareket etmesi, yatırımın verimli kullanıldığını kanıtlamaz. Daha az bağlama, daha az ara stok, kararlı çevrim ve daha düşük kabul edilmiş parça maliyeti gerçek göstergelerdir. Basit işlerde sade kullanım doğru olabilir; çok operasyonlu işlerde ise kullanılmayan kapasite sorgulanmalıdır.
Kayar otomatı doğru kullanmak, onu sürekli karmaşık çalıştırmak değildir. Parçanın ihtiyacını karşılayan donanımı, operasyonları ve programlama yetkinliğini aynı üretim planında buluşturmaktır.
| Başlık | Değerlendirme |
|---|---|
| Yalnızca tornalama gereken parça | Sade program ekonomik ve doğru olabilir. |
| Radyal delik ve düzlem içeren parça | Uygun canlı takım ve eksen konfigürasyonu değerlendirilir. |
| Arka yüz operasyonu gereken parça | Karşı iş mili ve arka işleme kapasitesi kontrol edilir. |
| Uzun kanal beklemeleri | Güvenli operasyon örtüşmesi ve kanal yükü dengesi incelenir. |
Teknik kaynaklar
Üretici kaynakları tezgâh özelliklerini doğrulamak içindir. Verimlilik değerlendirmeleri parçaya ve üretim planına bağlıdır; belirli bir kazanç oranı taahhüt edilmez.
Operasyonlar; teknik resim, malzeme, bağlama, takım ve tezgâh konfigürasyonu üzerinden doğrulanır.
← Tüm yazılara dön