تحول والطحن في سير العمل الإنتاج واحد
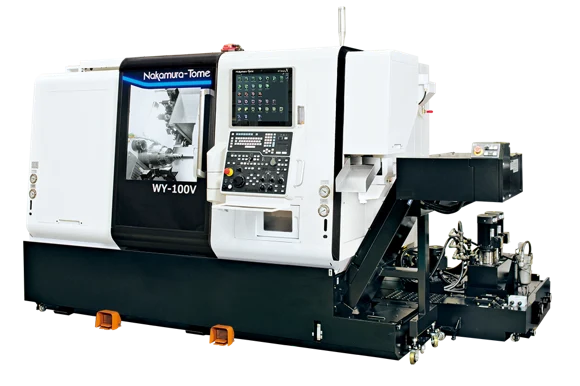
يجمع الخراطة والتفريز المدمجان بين الدوران والطحن على جهاز واحد. جنبا إلى جنب مع أقطار تحول، الحز والخيوط، نماذج مجهزة تجهيزا مناسبا يمكن ميزات آلة مثل الثقوب والشقق والجيوب. الفائدة ليست مجرد عدد العمليات المتاحة. هذه هي الفرصة للحد من عمليات النقل بين الآلات ، وإعادة الملء والإعداد المتكرر المرجع الهندسي.
ليس كل الخراطة والتفريز المدمجان لديه نفس القدرة. المحور Y ، المغزل المضاد ، رقم البرج ، نظام القوة والتحكم أداة دوارة يحدد العمليات التي يمكن دمجها. لا يعني تعبير الخراطة والتفريز المدمجان أن جميع الأجزاء يتم الانتهاء منها في عملية عمل واحدة ، إما عن طريق معالجة خمسة محاور متزامنة بمفردها أو عن طريق عملية عمل واحدة.
المساهمة في الجودة: تقصير السلسلة المرجعية
إن إعادة توصيل جزء في آلات CNC المختلفة يخلق حاجة جديدة لتحديد المواقع والتحكم في كل مرحلة. تصبح خطة التشغيل حرجة ، خاصة في الثقوب والأسطح والأقطار التي يكون موقعها مهمًا بالنسبة لبعضها البعض. يمكن أن تساعد معالجة المزيد من الميزات في تخطيط تثبيت قطعة العمل المشترك في تقليل المتغيرات الناتجة عن إعادة الربط.
ومع ذلك ، فإن التصنيع على آلة واحدة CNC لا يعني إنتاج الأجزاء الصحيحة تلقائيًا. يجب فحص تآكل أداة القطع والقوة العاملة وتأثيرات درجة الحرارة وظروف القطع مرة أخرى. كسب الجودة ؛ الترتيب المناسب للتشغيل ، العملية المحددة ، والرسم الفني وفقًا لخطة القياس المعدة.
الموعد النهائي ليس فقط وقت الدورة
في خطة الإنتاج ، يعد مقدار الوقت الذي يقضيه الجزء على جهاز CNC مهمًا بالإضافة إلى مقدار الوقت المتوقع بين العمليات. قد تتطلب عمليات مخرطة وطحن منفصلة النقل، والعمل في التقدم، وإعداد لاعبا اساسيا، وطابور الانتظار على الجهاز الثاني CNC. يوفر الجمع بين العمليات فرصة لتبسيط هذا التدفق.
الخراطة والتفريز المدمجان CNC آلة قطع الوقت قد لا يكون دائما أقصر. في بعض العمليات ، قد يكون مركز المعالجة المستقل أقوى أو أكثر ملاءمة. لذلك ، يجب أن تتم المقارنة ليس فقط وفقًا للوقت في البرنامج ولكن أيضًا من خلال الجزء الذي يفي بمعايير الإعداد والنقل والتحكم الوسيط وإعادة العمل والقبول.
تحقيق التوازن في الإنتاج متعدد القنوات
في آلات CNC المناسبة مع مغزل مزدوج وأبراج متعددة ، يمكن توزيع عبء العمل بين عمليات الوجه الأمامي والخلفي. المكسب هو أن العمليات تتداخل بشكل آمن ولا تتوقع إحدى القنوات الأخرى دون داع. تشغيل المزيد من أدوات القطع في نفس الوقت لا يشير إلى أنه تم إنشاء عملية فعالة وحدها.
على سبيل المثال ، إذا تم الانتهاء من الثقب الشعاعي لجسم مختوم ، والطائرة المضروبة ، وعملية الوجه الخلفي في آلات منفصلة CNC ، يمكن تقييم تكامل هذه العمليات في نفس النظام. ومع ذلك ، يجب تأكيد الوصول إلى الأداة ، تثبيت قطعة العمل أثناء النقل ، وإخلاء الرقائق ، ومخاطر الاصطدام على وجه التحديد للنموذج.
قياس العائد على الاستثمار بدقة
السؤال الصحيح للاستثمار الخراطة والتفريز المدمجان لا يقتصر على "كم محور هل لديها؟" السؤال "أي جزء الأسرة لا نأخذ بعيدا عن تحمل والعمل والانتظار STEP؟" يمكن أن يكون أكثر فائدة. في الأجزاء المعقدة والمتعددة التشغيل ، يمكن أن تنمو الميزة ؛ في الأجزاء التي تتطلب فقط تحول بسيط ، يمكن أن تكون آلة CNC أبسط اقتصادية.
يجب مراقبة إجمالي وقت التحضير والتكلفة لكل جزء مقبول ومعدل الإنتاج الصحيح في المرة الأولى والعمل الجاري ووقت التسليم معًا في التقييم. يظهر الخراطة والتفريز المدمجان مساهمتها في الصناعة ، وليس من خلال عدد المحاور ؛ فإنه يدل على كيفية التحكم والهزيل يجعل تدفق الإنتاج.
| العنوان | التقييم |
|---|---|
| إعادة العمل | قد يتم تقليل تثبيت قطعة العمل والخطوات المرجعية في العمليات التي يمكن دمجها. |
| المخزون الوسيط | عندما يتم تقليل الحاجة إلى نقل CNC بين الآلات ، يمكن تبسيط التدفق شبه النهائي. |
| الجودة | يمكن الحفاظ على العلاقات المرجعية المشتركة ؛ القياس ومراقبة العمليات مطلوبة مرة أخرى. |
| التكلفة | بدلاً من دقائق الماكينة CNC ، يتم تقييم التكلفة الإجمالية للجزء المقبول. |
الموارد التقنية
تهدف موارد الشركة المصنعة إلى التحقق من خصائص الماكينة CNC. تعتمد تقييمات الكفاءة على الجزء وخطة الإنتاج ؛ لا يتم الالتزام بمعدل ربح محدد.
يتم التحقق من العمليات من خلال الرسم الفني ، المواد ، تثبيت قطعة العمل ، أداة القطع وتكوين آلة CNC.
العودة إلى جميع المقالاتالتالى STEP لقطعتك
الأساليب مقارنة على جزء الهندسة وكمية الإنتاج..... لاستمرارية الإنتاج السيطرة على رقائقبالنسبة لعملية القبول، نطاق تقرير القياس وتقييم.