Torna ve freze aynı üretim akışında
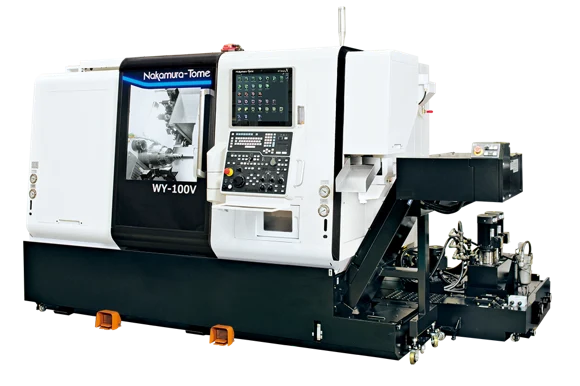
Mill-turn yaklaşımı, tornalama ile frezeleme ihtiyacını aynı tezgâh üzerinde birleştirir. Çap işleme, kanal açma ve diş çekmenin yanında; uygun donanıma sahip modellerde delik, düzlem ve cep gibi özellikler de işlenebilir. Buradaki değer yalnızca daha fazla operasyon yapabilmek değildir. Parçanın bir tezgâhtan diğerine taşındığı, tekrar bağlandığı ve yeniden referanslandığı adımları azaltabilmektir.
Her mill-turn aynı kapasiteye sahip değildir. Y ekseni, karşı iş mili, taret sayısı, canlı takım gücü ve kontrol sistemi hangi operasyonların birleştirilebileceğini belirler. Mill-turn ifadesi, tek başına eş zamanlı beş eksen işleme veya tüm parçaların tek bağlamada bitirilmesi anlamına gelmez.
Kaliteye katkı: Referans zincirini kısaltmak
Bir parçayı farklı tezgâhlarda tekrar bağlamak, her aşamada yeni bir konumlandırma ve kontrol ihtiyacı doğurur. Özellikle birbirine göre konumu önemli olan delik, yüzey ve çaplarda operasyon planı kritik hale gelir. Ortak bir bağlama düzeninde daha fazla özellik işlemek, yeniden bağlamadan kaynaklanan değişkenleri azaltmaya yardımcı olabilir.
Bununla birlikte tek tezgâhta üretim, otomatik olarak doğru parça üretmek demek değildir. Takım aşınması, bağlama kuvveti, sıcaklık etkileri ve kesme koşulları yine kontrol edilmelidir. Kalite kazancı; uygun operasyon sırası, kararlı proses ve teknik resme göre hazırlanmış ölçüm planıyla ortaya çıkar.
Teslim süresi yalnızca çevrim süresi değildir
Üretim planında bir parçanın tezgâhta geçirdiği süre kadar, operasyonlar arasında beklediği süre de önemlidir. Ayrı torna ve freze operasyonları; taşıma, ara stok, fikstür hazırlığı ve ikinci tezgâhta sıra bekleme gerektirebilir. Operasyonları birleştirmek, bu akışın sadeleştirilmesi için bir fırsat sunar.
Mill-turn tezgâhta kesme süresi her zaman daha kısa olmayabilir. Bazı operasyonlarda bağımsız bir işleme merkezi daha güçlü veya daha uygun olabilir. Bu nedenle karşılaştırma yalnızca programdaki süreye göre değil; hazırlık, taşıma, ara kontrol, yeniden bağlama ve tamamlanan kabul edilmiş parça üzerinden yapılmalıdır.
Çok kanallı üretimde dengeyi kurmak
Çift iş mili ve birden fazla taret bulunan uygun tezgâhlarda, ön ve arka yüz işlemleri arasında iş yükü dağıtılabilir. Kazanç, operasyonların güvenli şekilde örtüştürülmesi ve bir kanalın diğerini gereksiz yere beklememesidir. Aynı anda daha çok takım çalıştırmak, tek başına verimli bir proses kurulduğunu göstermez.
Örneğin tornalanmış bir gövdenin radyal deliği, frezelenmiş düzlemi ve arka yüz işlemi ayrı tezgâhlarda tamamlanıyorsa, bu operasyonların aynı sistemde birleştirilmesi değerlendirilebilir. Ancak takım erişimi, transfer sırasında bağlama, talaş tahliyesi ve çarpışma riski modele özel olarak doğrulanmalıdır.
Yatırımın karşılığını doğru ölçmek
Mill-turn yatırımı için doğru soru “Kaç ekseni var?” ile sınırlı değildir. “Hangi parça ailesinde hangi taşıma, bağlama ve bekleme adımını ortadan kaldırıyoruz?” sorusu daha yararlıdır. Karmaşık ve çok operasyonlu parçalarda avantaj büyüyebilir; yalnızca basit tornalama isteyen parçalarda ise daha sade bir tezgâh ekonomik olabilir.
Değerlendirmede toplam hazırlık süresi, kabul edilmiş parça başına maliyet, ilk seferde doğru üretim oranı, ara stok ve teslim süresi birlikte izlenmelidir. Mill-turn endüstriye katkısını, eksen sayısıyla değil; üretim akışını ne kadar kontrollü ve yalın hale getirdiğiyle gösterir.
| Başlık | Değerlendirme |
|---|---|
| Yeniden bağlama | Birleştirilebilen operasyonlarda bağlama ve referanslama adımları azalabilir. |
| Ara stok | Tezgâhlar arası aktarım ihtiyacı azaldığında yarı mamul akışı sadeleşebilir. |
| Kalite | Ortak referans ilişkileri korunabilir; ölçüm ve proses kontrolü yine gereklidir. |
| Maliyet | Tezgâh dakikası yerine kabul edilmiş parçanın toplam maliyeti değerlendirilir. |
Teknik kaynaklar
Üretici kaynakları tezgâh özelliklerini doğrulamak içindir. Verimlilik değerlendirmeleri parçaya ve üretim planına bağlıdır; belirli bir kazanç oranı taahhüt edilmez.
Operasyonlar; teknik resim, malzeme, bağlama, takım ve tezgâh konfigürasyonu üzerinden doğrulanır.
← Tüm yazılara dön