Où commence le trou, où s’arrête-t-il ?
Le trou à travers le trou aveugle n'est pas la même recette. Avec la profondeur à laquelle le diamètre complet est requis dans le trou borgne, la zone inférieure formée par l'outil de coupe doit être séparée. L'inclinaison de l'entrée et de la sortie, l'intersection avec un autre trou ou l'ouverture d'une région qui peut rester une bavure affectent également l'opération.
Lorsque vous vérifiez le dessin, ne voyez pas seulement la pièce de l'extérieur. Ajouter les sections nécessaires. Un détail qui est clair pour le concepteur qui sait ce que fait le trou dans l'assemblage peut rester flou du point de vue du fabricant.
Changements d'accès avec profondeur
Lorsque la profondeur augmente, il devient plus important d'accéder à l'outil de coupe et de retirer les copeaux du trou. Le guide de traitement des trous de Walter est une source de référence qui évalue ensemble les conditions de sélection et d'application de l'outil de coupe. Les données du guide ne doivent pas être interprétées comme une garantie de production indépendante de la pièce.
Au lieu de suggérer le même cycle ou la même approche de refroidissement pour chaque trou profond, le matériau, l'outil de coupe et les conditions de la machine doivent être examinés ensemble. Si la profondeur est fonctionnellement plus que nécessaire dans la conception, il peut être utile de demander à nouveau pourquoi.
Le forage et la fourniture de la mesure finale peuvent ne pas être à la même étape
Selon le diamètre, la géométrie et la finition de surface requis, le forage peut devoir être suivi d'une opération de finition. Une note disant trou de précision ne suffit pas: définir les critères d'acceptation et laisser le fabricant proposer une méthode appropriée.
L'accès à la mesure doit également être noté. Une mesure dans la bouche du trou ne s'avère pas spontanément donner le même résultat sur toute la profondeur. La région et la caractéristique à vérifier, la demande rapport Il devrait être clairement inclus.
Informations à envoyer au fabricant
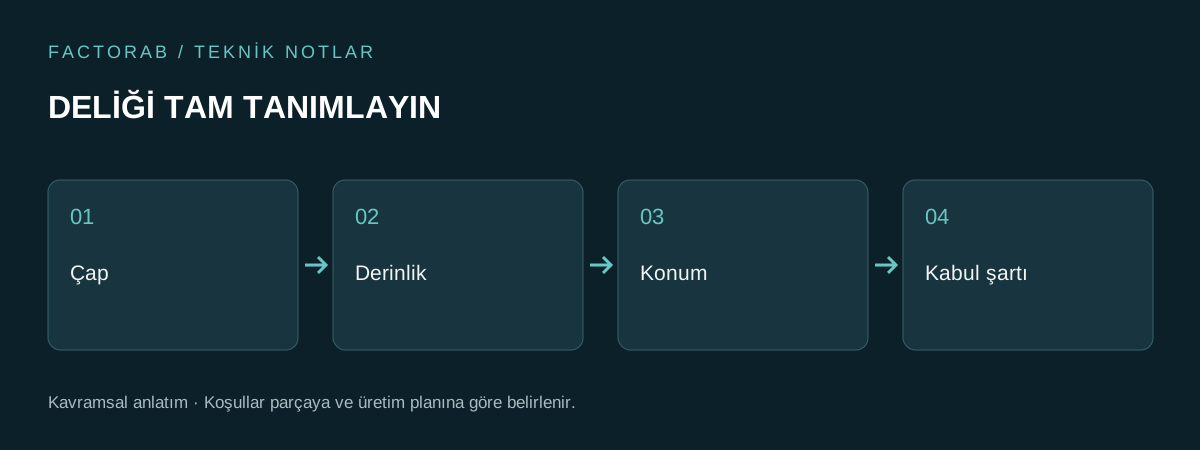
- Le diamètre, la profondeur et la longueur de l'état de transition.
- Références et tolérances dont dépend l'emplacement.
- La norme de filetage, la classe et la longueur effective requise, le cas échéant.
- Conditions critiques d'entrée, de sortie, de fond et de bavure.
- Mesures qui seront valables après la procédure finale.
Cette information avec le modèle actuel et le dessin technique Partagez-le ensemble. FactorAB Exemples d'opérationsIl montre comment les trous peuvent être impliqués dans le flux de tournage et de fraisage.
Sources et autres lectures
- Walter Tools Guide technique pour le traitement des trous
- Protolabs Network — Guide de conception réseau de Protolabs pour CNC
- TITANS of CNC — TITANS de l'échantillon de formulaire de contrôle CNC TITAN-201
Cet article est un récit original qui traite des principes techniques dans les ressources à travers le processus des parties et des soumissions. Les exemples sont à des fins de divulgation; cela ne signifie pas un partenariat avec les organisations de ressources ou leur approbation de FactorAB.