Kayar otomat
Çubuktan beslenen, çok operasyonlu parçalar için Star tezgâhlarında seri üretim.
- Uzun ve ince geometriler
- Tornalama ve canlı takım operasyonları
- Tekrarlayan üretim ihtiyaçları
Kayar otomat, mill-turn ve hassas CNC torna kabiliyetlerimizi inceleyin. Üretim yöntemi teknik resim, malzeme ve adet üzerinden belirlenir.
01 — ÜRETİM KABİLİYETLERİ
Geometrinize uygun üretim yöntemi.Malzeme, geometri ve adet bilgilerini birlikte değerlendiriyor; parçanız için uygun işleme yaklaşımını belirliyoruz.
Çubuktan beslenen, çok operasyonlu parçalar için Star tezgâhlarında seri üretim.
Tornalama ve frezeleme operasyonlarını aynı üretim akışında birleştiren Nakamura altyapısı.
Ölçü, yüzey ve geometrik gereksinimleri teknik resim üzerinden ele alan parça üretimi.
GEOMETRİDEN OPERASYONA
Teknik resim · İşleme planı · KontrolBir açılı delik, freze yüzeyi veya arka taraf detayı; takım yaklaşımını, bağlama sırasını ve ölçüm yöntemini değiştirir. Dokuz örnek üzerinden üretim planının nasıl kurulduğunu inceleyin.
Operasyonları parçanın geometrisine göre bir araya getiriyoruz. Aşağıdaki kapsam, model kabiliyetlerini ve uygun takım gerektiren işlemleri gösterir; parçaya uygulanacak yöntem teknik resim üzerinden belirlenir.
Mil, burç, pim ve bağlantı parçalarının temel geometrisi.
Delik çapı, derinliği ve konumu ölçüm planıyla birlikte ele alınır.
Kesici çapı, takım boyu ve erişilebilir yüzeyler operasyonu sınırlar.
Transfer sırasında tutma yüzeyi, sıkma kuvveti ve referansların korunması planlanır.
| Operasyon grubu | Star SR32 Type B | Star SR38 Type B | Star SB20 | Nakamura WY100V |
|---|---|---|---|---|
| Tornalama, alın, kanal, diş ve kesme | Uygun takım ile | Uygun takım ile | Uygun takım ile | Uygun takım ile |
| Eksenel delik, havşa, rayba ve kılavuz | Uygun takım ile | Uygun takım ile | Uygun takım ile | Uygun takım ile |
| Radyal delik ve canlı takım frezeleme | Canlı takım | Canlı takım | Takım ünitesine bağlı | Canlı takım |
| Merkez dışı delik / yüzey işleme | Eksen ve tutucuya bağlı | Eksen ve tutucuya bağlı | Varyant ve tutucuya bağlı | Y eksenli taretler |
| B ekseniyle açılı delik / frezeleme | B ekseni belirtilmedi | B ekseni | B ekseni belirtilmedi | B ekseni belirtilmedi; açılı tutucu ayrıca değerlendirilir |
| Ana / karşı iş mili ile arka taraf işleme | Karşı iş mili | Karşı iş mili | Varyant ve kurulu donanıma bağlı | İki karşılıklı iş mili |
| Paralel operasyon planlama | Ön / arka işleme | Ön / arka işleme | Kurulu donanıma bağlı | İki taret / iki iş mili |
Özel döner diş ünitesiyle dış diş geometrilerinin işlenmesi. Star SR32J III üretici seçenekleri arasında yer alır; kurulu ünite doğrulanmadan standart hizmet olarak gösterilmez.
Özel poligon ünitesiyle çok köşeli dış geometrilerin oluşturulması. Düz yüzey frezelemeyle aynı yöntem değildir; kontrol fonksiyonu ve takım ünitesi birlikte değerlendirilir.
Uygun kontrol fonksiyonu, eksen kombinasyonu ve canlı takımla kontur, çevresel kanal veya diş frezeleme gibi işlemler değerlendirilebilir. Yazılım ve kurulu donanım uygunluğu ayrıca kontrol edilir.
Kanal broşlama ve açılı takım tutucu mevcut donanımımızdadır. İç kanal / kama kanalı broşlama ve açılı delik / frezeleme operasyonları; takım profili, erişim, malzeme ve parça geometrisine göre planlanır. Tutucunun kullanılacağı tezgâh ve yaklaşım açısı parça bazında belirlenir.
Kanal broşlama ve açılı takım tutucu mevcuttur. SB20’nin tam varyantı ile whirling ve poligon üniteleri ayrıca doğrulanmalıdır. Listede bir işlemin bulunması her malzeme, açı, tolerans ve geometri için uygulanabileceği anlamına gelmez. Taşlama, honlama, erozyon, ısıl işlem ve kaplama bu tezgâhların doğrudan operasyon kapsamına dahil edilmemiştir.
Üretici kaynakları: Star SR32J III Type B · Star SR38 Type B · Star SB20R Type G · Nakamura WY100V
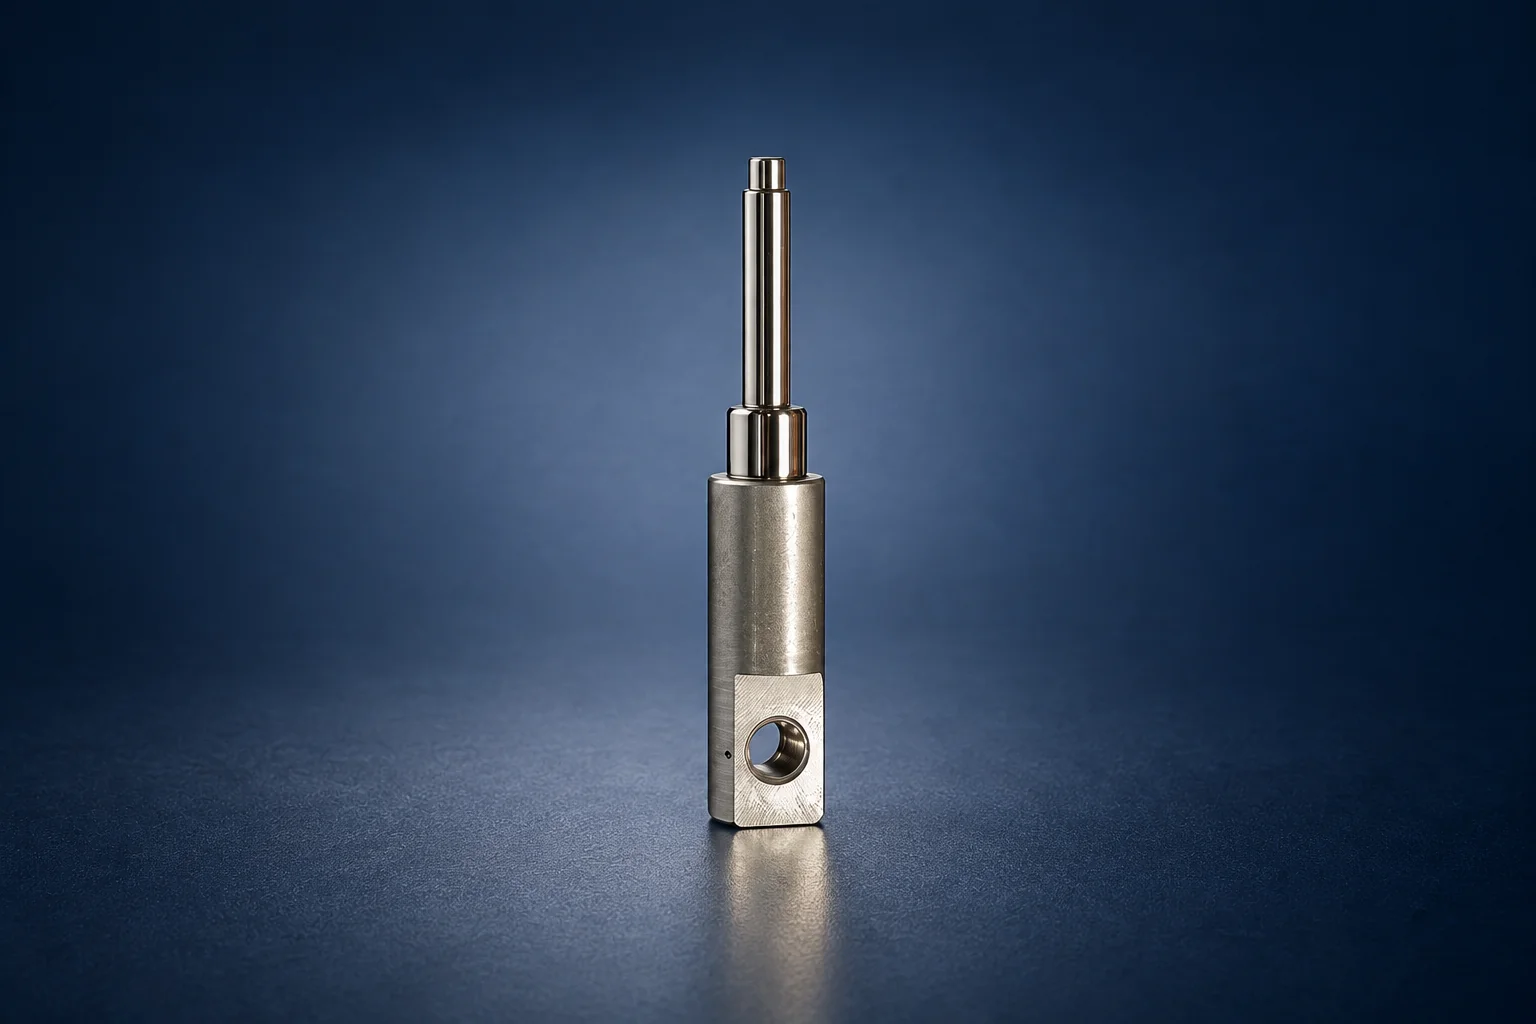
Tornalama + radyal delik
Kademeli çaplar ve blok üzerindeki delik, tornalama ile delik operasyonunun birlikte değerlendirilmesine örnektir.
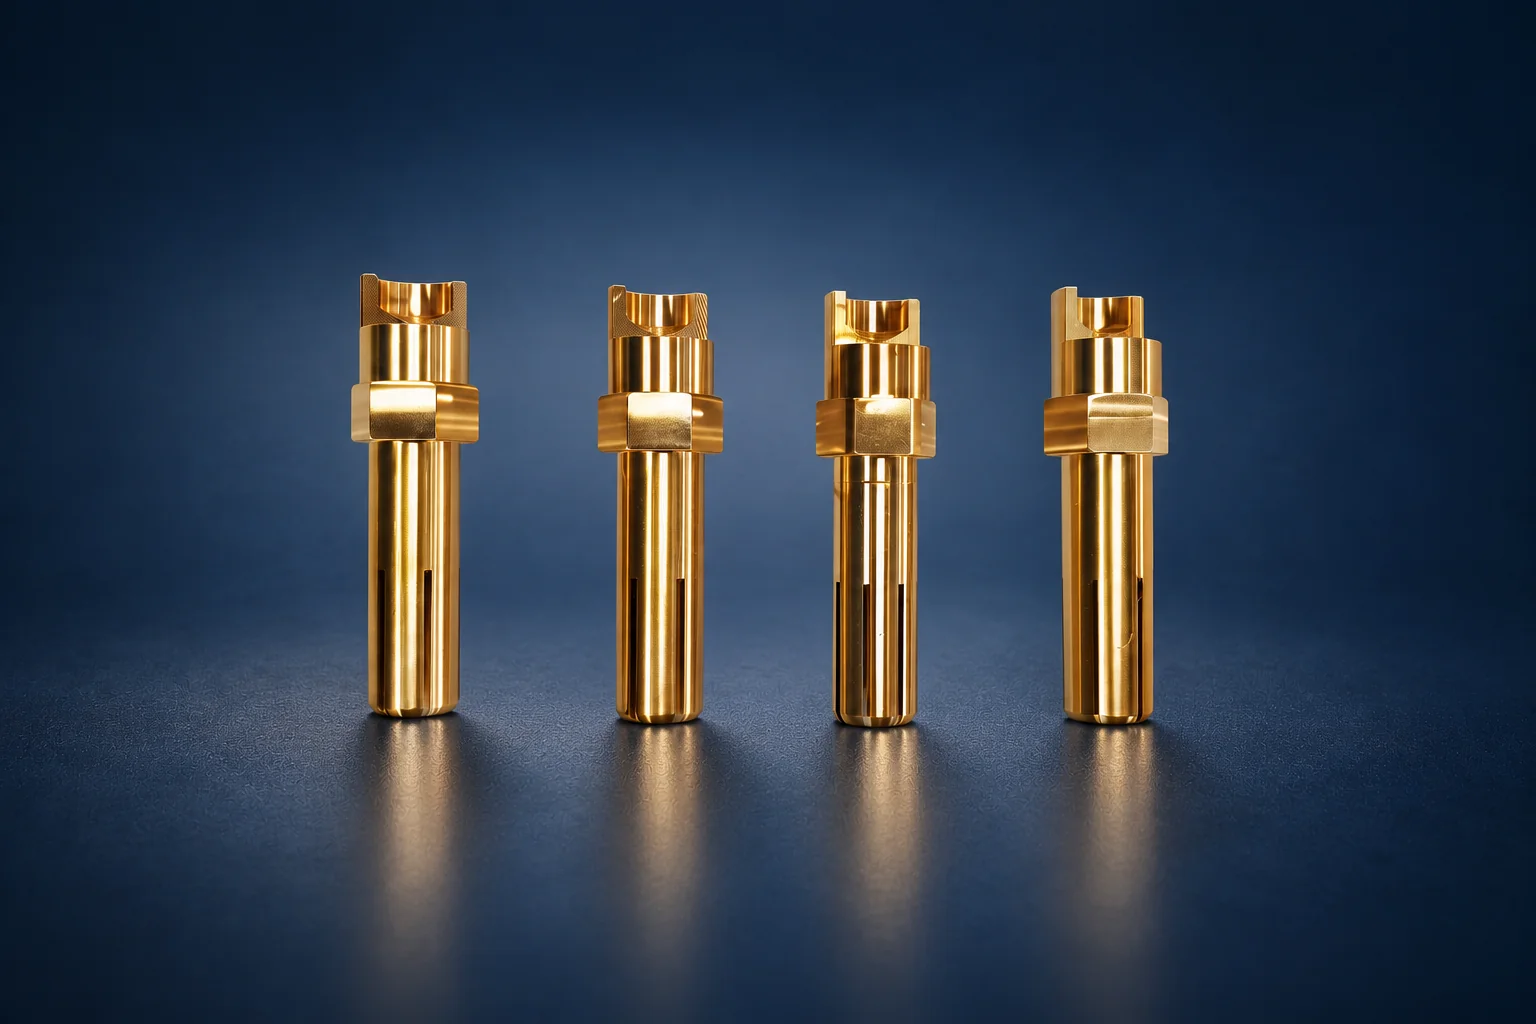
Tornalama + kanal frezeleme
Baş bölgesindeki slot ve kademeli mil formu, canlı takım işlemlerini tornalama akışına ekler.
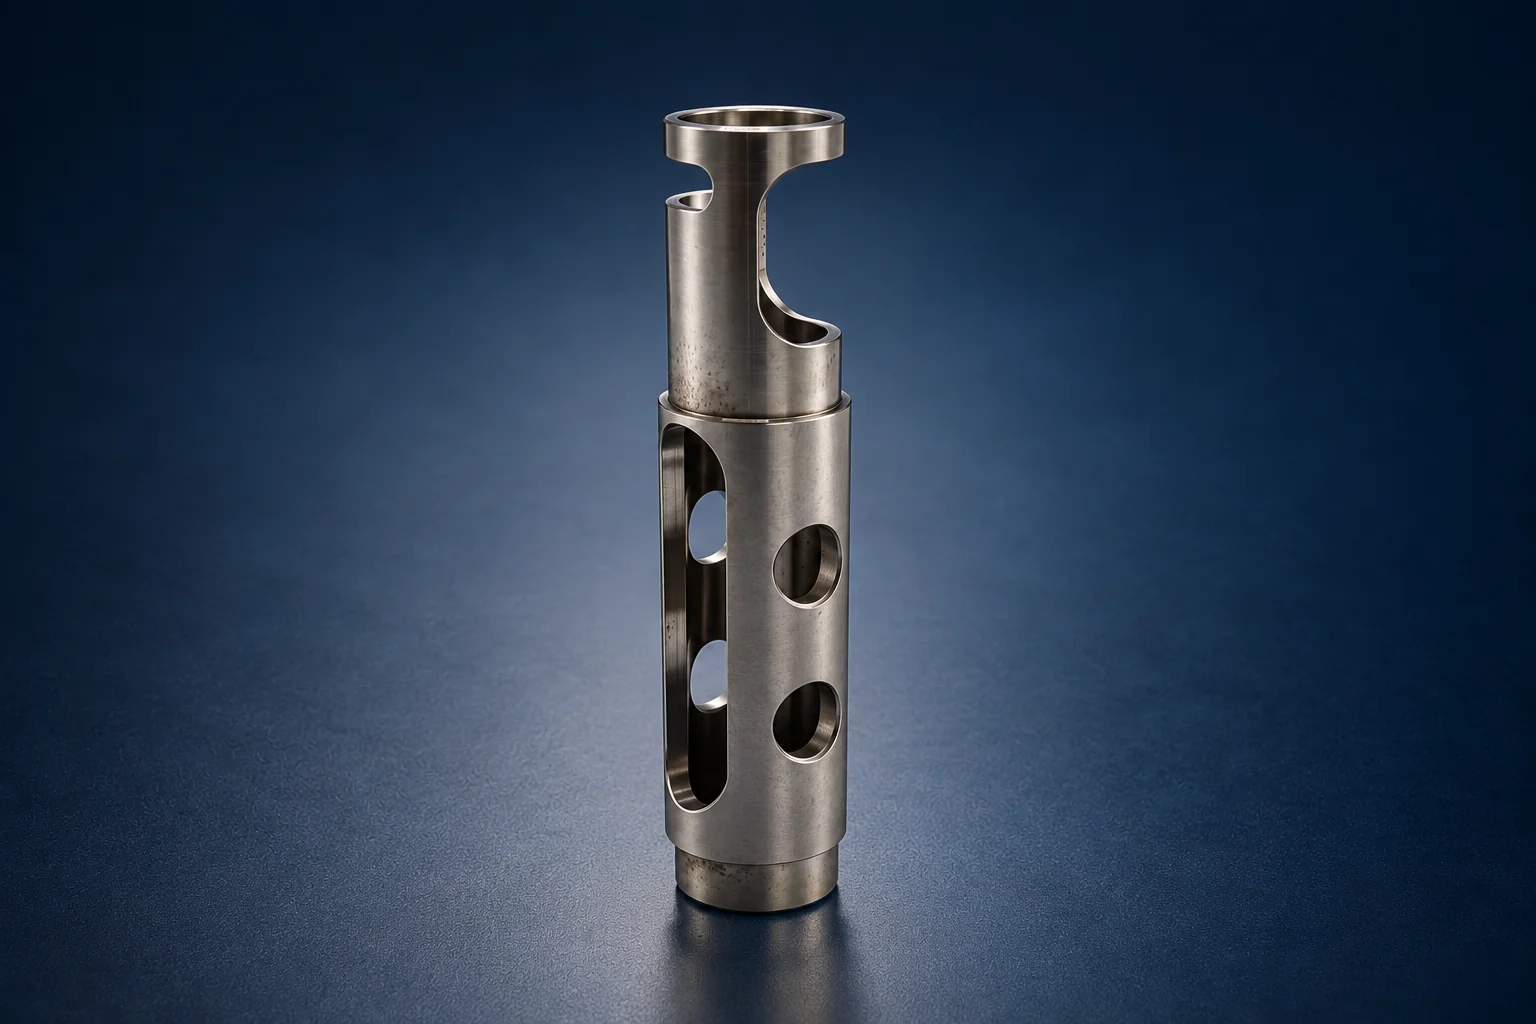
İç / dış tornalama + delik + cep
İç boşluk, yan pencereler ve delikler; ince cidar ve takım erişiminin birlikte planlanmasını gerektirir.
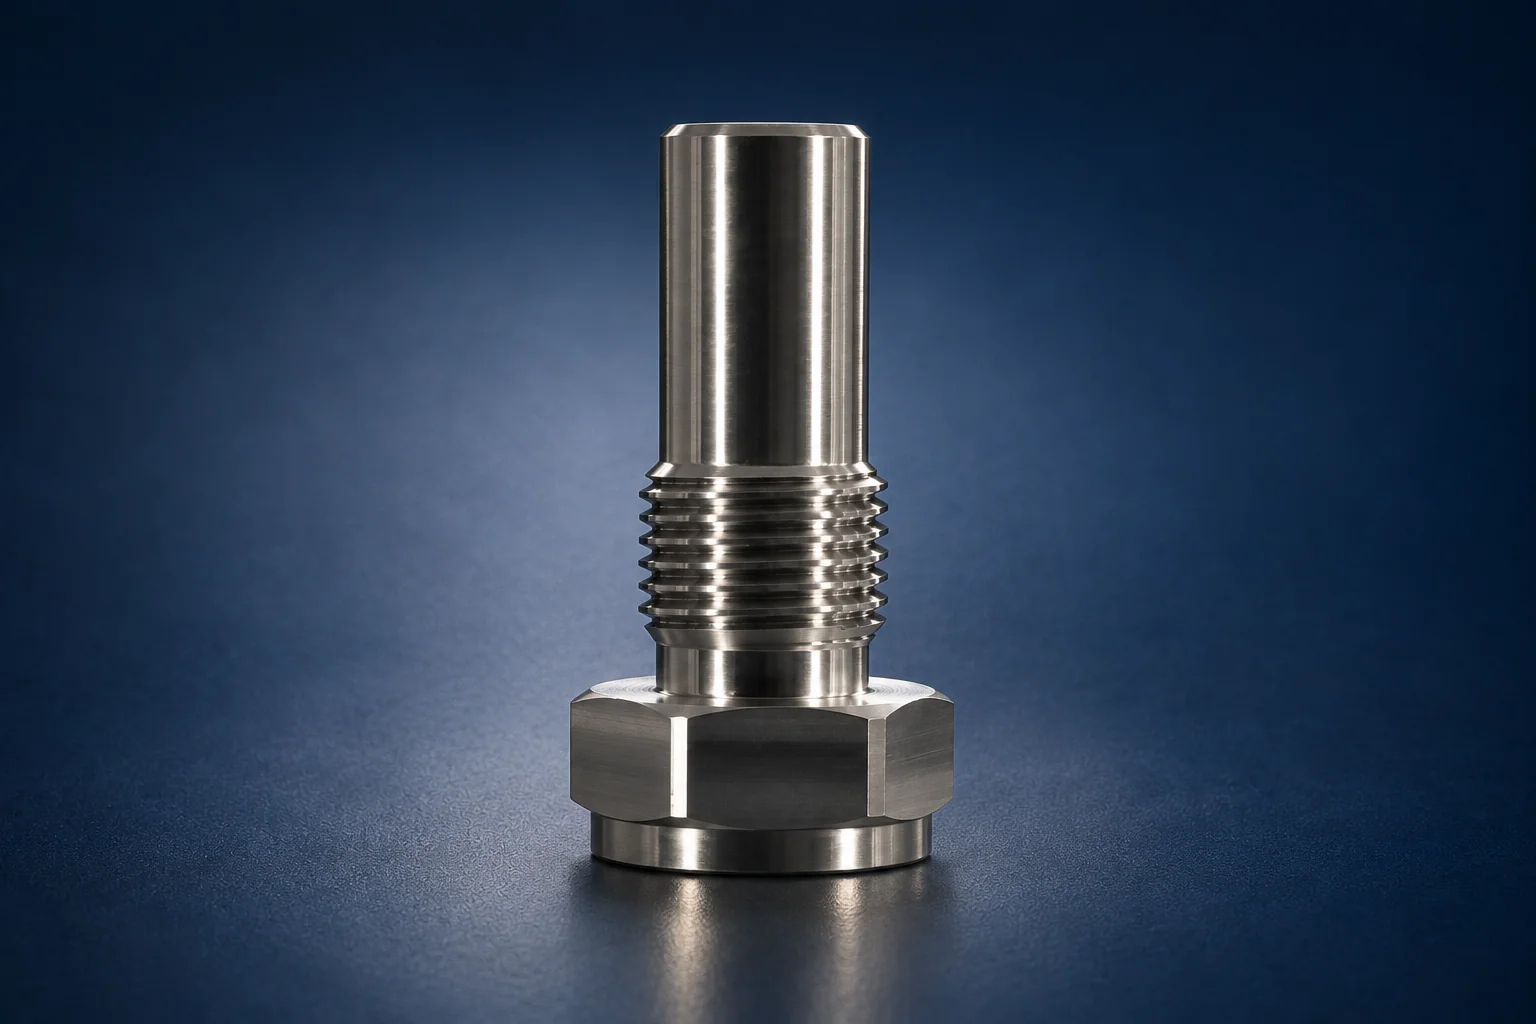
Diş tornalama + düz yüzey frezeleme
Dış diş, silindirik uç ve anahtar ağzı tek bir parçanın farklı operasyon ihtiyaçlarını gösterir.

Profil tornalama + iç delik
Bağlantı profili, çevresel kademeler ve iç geçiş; kesici profili ile iç / dış işleme sırasını etkiler.
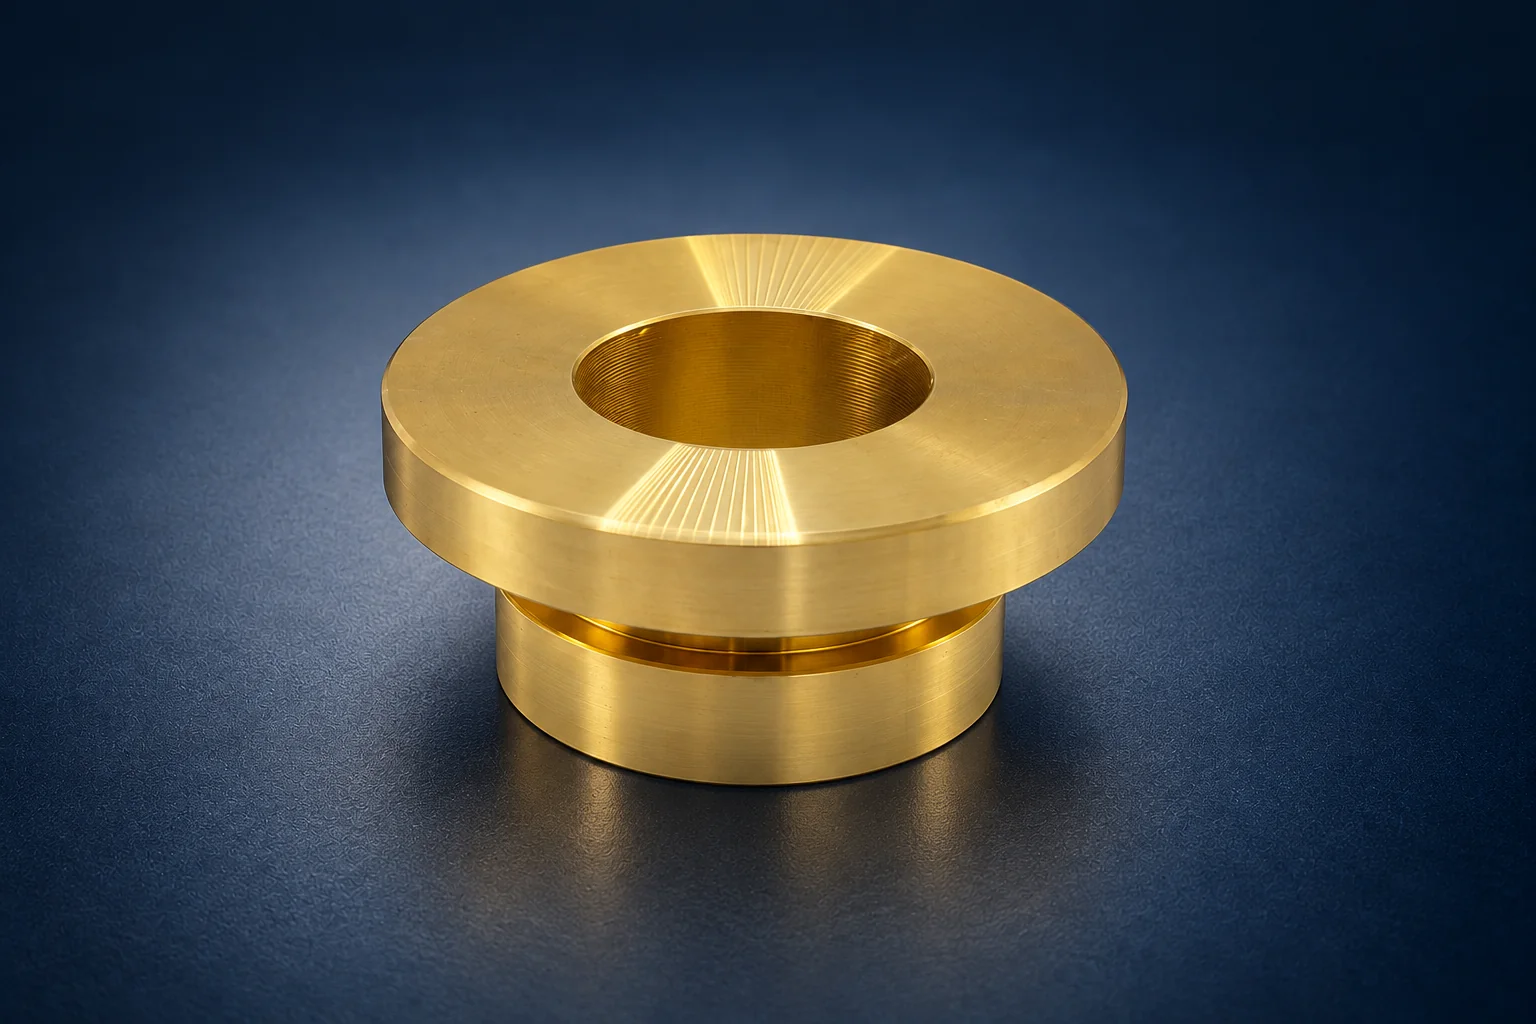
İç / dış tornalama + arka taraf işleme
Flanş, iç çap ve iki taraftaki alın yüzeyleri; transfer ve referans koruma konusuna örnek oluşturur.
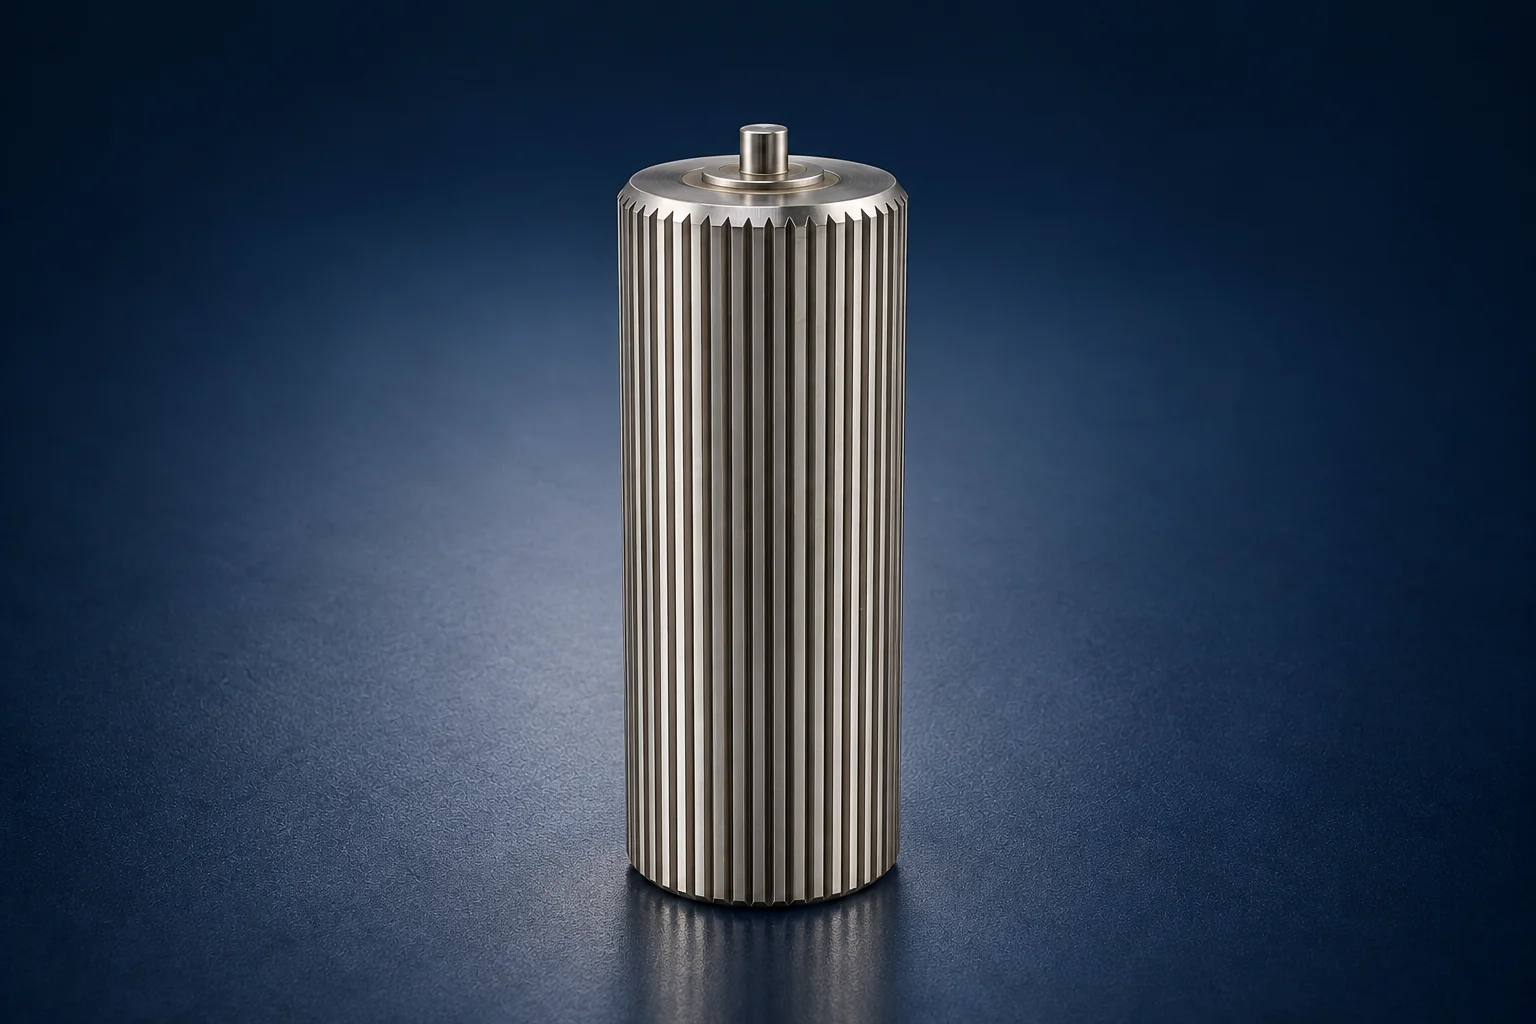
Tornalama + özel yüzey takımı
Dış yüzey dokusu, tornalamaya ek olarak uygun tırtıl veya form takımının değerlendirilmesini gerektirir.
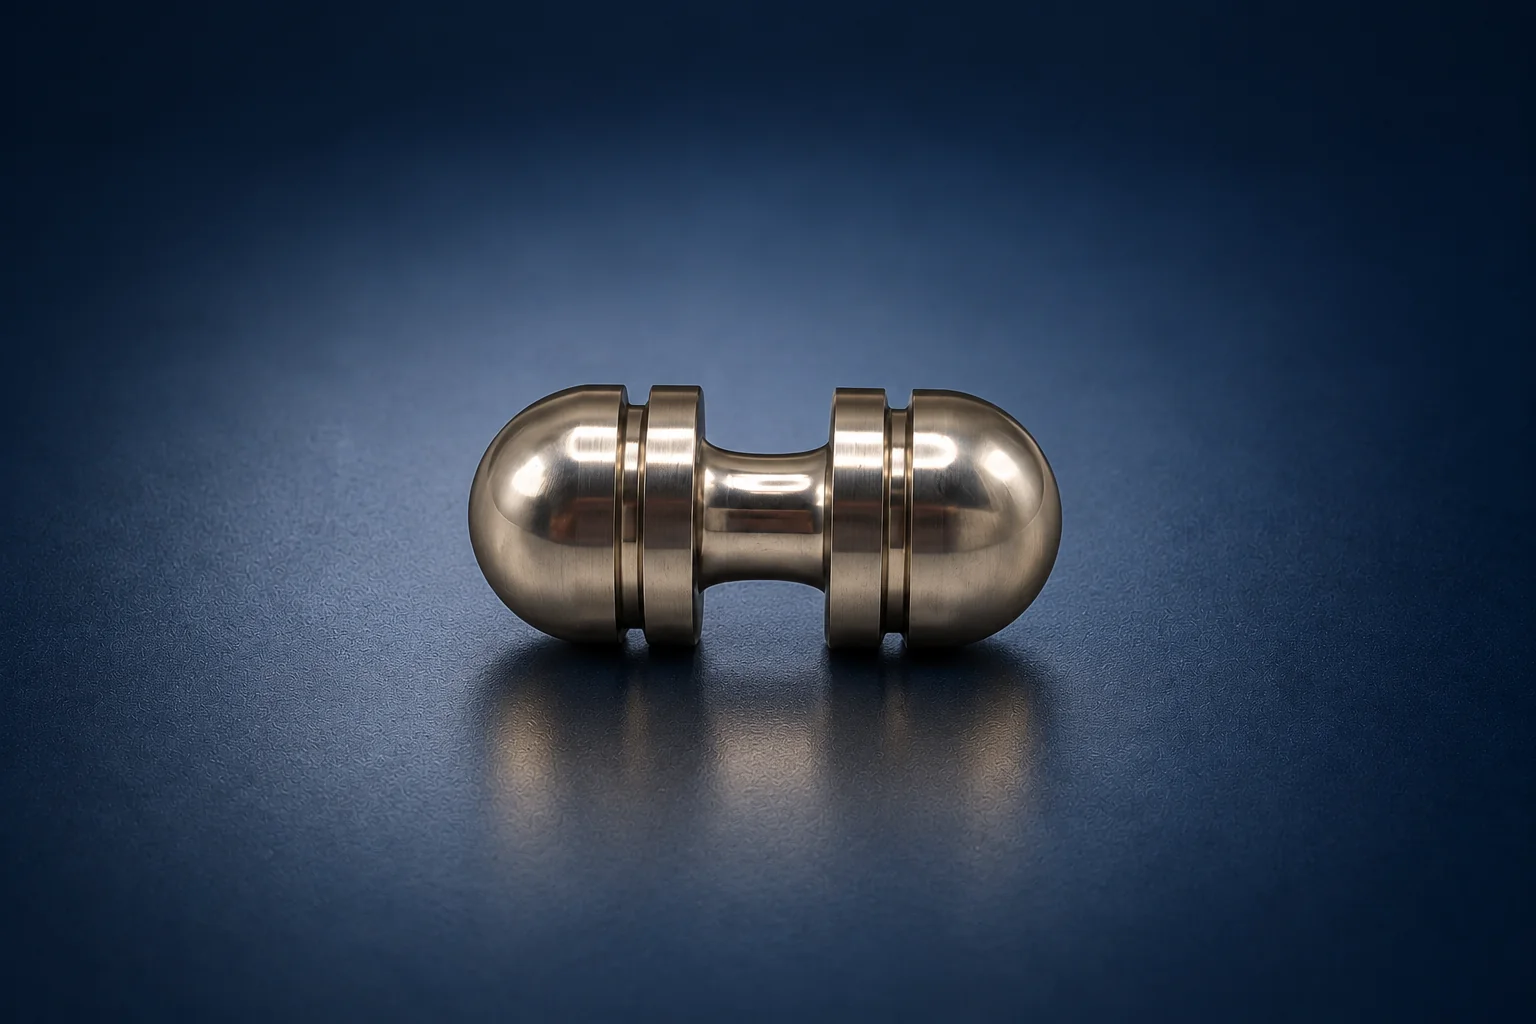
Kontur tornalama + çevresel kanal
Küresel uçlar, boyun bölgeleri ve kanallar; takım geometrisi ve profil geçişlerinin birlikte ele alınmasını gerektirir.
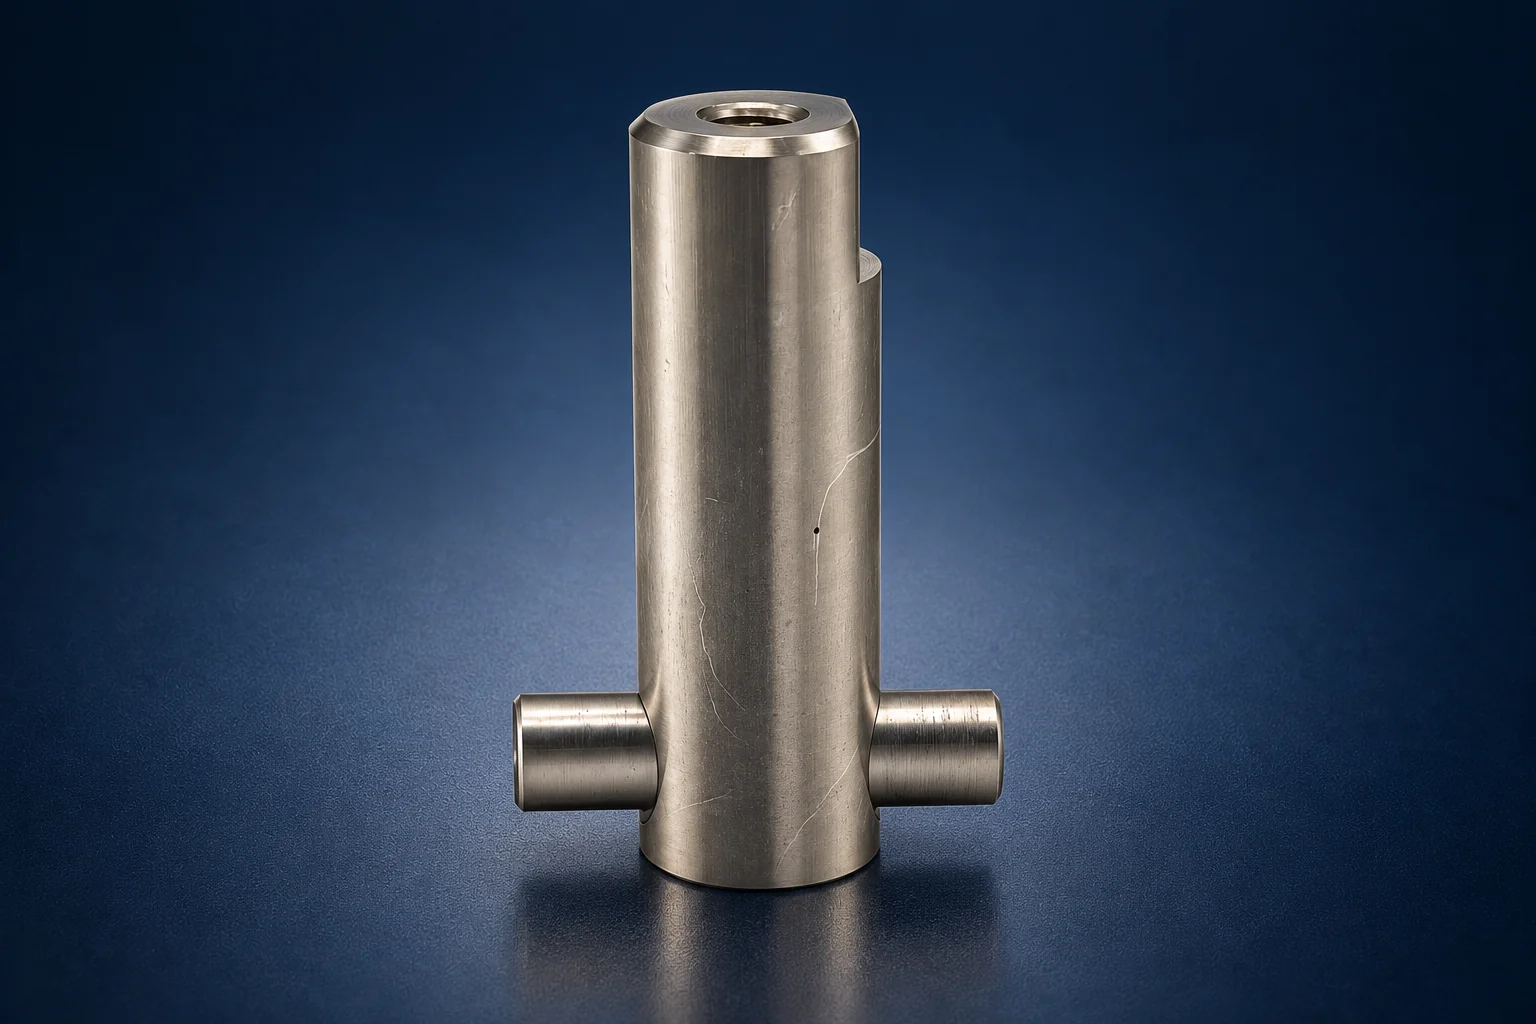
Gövde işleme + yan bağlantı değerlendirmesi
Yan bağlantılı görünüş, teknik resimde birleşim biçiminin açıklanmasını gerektirir. Görsel tek başına parçanın tek gövdeden mi yoksa montajla mı üretildiğini göstermez.
Teknik resminizdeki referanslar, açılar, toleranslar ve yüzey gereksinimleri gerçek operasyon planını belirler.
Teknik resminizi paylaşınTeknik resim ve model birlikte değerlendirilir. Kritik ölçüler, yüzey beklentileri ve teslimat ihtiyacı üzerinden uygun operasyon sırası belirlenir.
Parçanızı paylaşın