İsimden önce parça gereksinimine bakın.
Bir tezgâh türünü seçmek için yalnızca parçanın dış çapına bakmak yeterli değildir. Boy, narinlik, delikler, frezelenmiş yüzeyler, ikinci taraf işlemleri ve üretim adedi birlikte değerlendirilmelidir. Aynı görünüme sahip iki parçanın tolerans veya malzeme farkı, farklı bir üretim planı gerektirebilir.
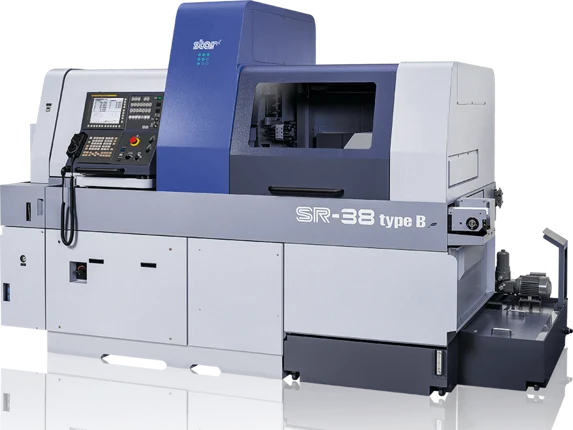
Kayar otomat hangi soruları öne çıkarır?
Çubuktan beslenen parçalar için boy ve çap ilişkisi, destekleme koşulları ve arka taraf işlemleri önemli değerlendirme başlıklarıdır. Pim, mil, burç ve bağlantı geometrileri bu kapsamda incelenebilir. Ancak her ince parça otomatik olarak kayar otomat için uygun kabul edilmemelidir; tutma ve işleme koşulları ayrıca değerlendirilir.
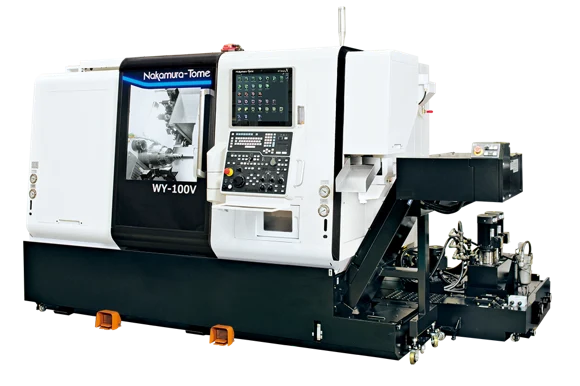
Mill-turn hangi soruları öne çıkarır?
Tornalama ile birlikte yan delik, düz yüzey veya frezelenmiş özellik içeren parçalarda operasyonların bir arada planlanması önem kazanır. Referans ilişkileri, parça transferi ve ikinci yüzün işlenmesi üretim planının parçalarıdır. “Tek tezgâh” ifadesi her parçanın mutlaka tek bağlamada tamamlanacağı anlamına gelmez.
Kararı teknik resim üzerinden verin.
Yöntem seçiminde hedef, yalnızca bir operasyonu yapabilmek değil; parçayı istenen kabul kriterleriyle üretip kontrol edebilmektir. Kritik ölçülerin, malzemenin ve adet bilgisinin paylaşıldığı bir değerlendirme daha sağlıklı olur. Kurulu donanım ve takım olanakları da karara dahildir.
| Başlık | Değerlendirme |
|---|---|
| Geometri | Boy, çap, narinlik ve iç özellikler |
| Operasyon | Tornalama, delik, diş, kanal ve frezelenmiş yüzeyler |
| Bağlama | Referanslar, ikinci taraf ve tutma koşulları |
| Kontrol | Toleranslar ve ölçüm erişimi |
Bu yazı genel üretim değerlendirme rehberidir. Parçaya özgü işleme, kontrol ve teslimat koşulları teknik dokümanlar üzerinden ayrıca netleştirilir.
← Tüm yazılara dön